長年の経験を活かし、精密機械加工技術を用いて高精度なプレス加工とダイカストを実現しています。
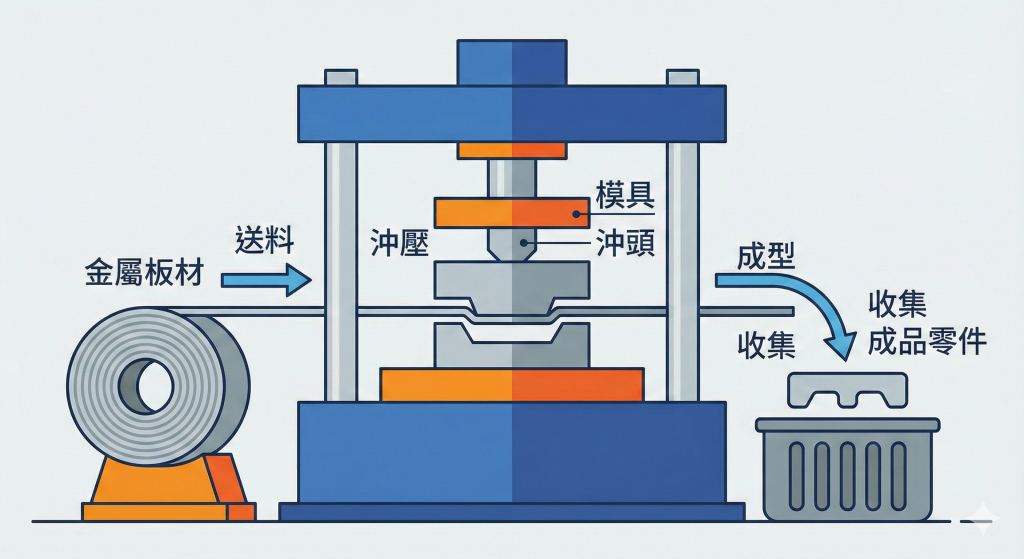
金属プレス加工とは、「パンチプレス」と「ダイ」を用いて金属板に巨大な圧力を加え、瞬時に切断、曲げ、または引き伸ばして形状に成形する技術である。
簡単に言うと、その原理は、平らな金属板をクッキー型で成形して目的の立体形状にするのと似ています。通常は室温で行われる(冷間加工)ため、生産速度が非常に速く、精度が高く、品質が安定しているという特徴があり、自動車用板金、電子部品、ハードウェアファスナーの製造において最も重要な工程の一つとなっています。
プレス加工は、金属材料の内部繊維構造を維持できる冷間加工法であり、加工硬化によって強度を高めることも可能です。一方、ダイカストは液体を注入するため、微細な気孔が発生しやすく、脆い構造となり、溶接には適しません。
プレス加工は、高強度鋼、ステンレス鋼、チタン合金など、ほぼすべての延性金属に適用可能ですが、ダイカストは融点に制限があり、アルミニウム、亜鉛、マグネシウムなどの低融点合金しか使用できず、鋼材の加工はできません。
厚みが均一な部品の場合、プレス加工の生産速度は通常数秒(あるいは数個/秒)で、ダイカストに必要な冷却時間をはるかに上回ります。大量生産においては、プレス加工は部品あたりのコスト面で大きな優位性をもたらします。
金属ダイカスト(Die Casting) これは、金属を加熱して溶融させ、液体状態にした後、高圧・高速で精密な金型に射出する熱処理技術である。
簡単に言うと、型抜きゼリーやチョコレートを作るのと似たような仕組みです。溶融金属が型の中で冷えて固まったら、型から取り出すことができます。このプロセスによって、非常に複雑な幾何学的形状や精密な寸法を持つ三次元部品を作ることができ、自動車のエンジンブロック、ノートパソコンの筐体、カメラ本体などの製造に広く用いられています。
プレス加工は板金の元の形状に制約され、曲げたり浅く伸ばしたりすることしかできないため、複雑な内部構造を作ることは困難です。一方、ダイカストは、プラスチック射出成形と同様に、複雑な内部空洞、側面の穴、不規則な立体形状を容易に作ることができます。
ダイカスト成形では、ねじ穴支柱(ボス)、放熱フィン(フィン)、補強リブ(リブ)などの機能構造を部品本体に一体成形することができます。プレス加工の場合、これらの構造を同じ形状にするには、通常、追加の溶接や他の部品の固定が必要となります。そのため、ダイカスト成形は後工程の組み立てコストを削減できます。
プレス加工部品の肉厚は、完全に均一でなければなりません(板金の厚さによって制限されます)。ダイカストも均一性を追求しますが、特定の箇所をより厚く頑丈な構造にしたり、より薄い部分を設けて軽量化を図ったりすることが可能で、プレス加工よりもはるかに優れた設計の柔軟性を提供します。
市場では一般的にShin-Yaoはプラスチック射出成形の専門工場として認識されていますが、Shin-Yaoは長年にわたり高精度金属加工の分野にも事業を拡大してきました。垂直統合により、「金属部品の製造」から「プラスチックの封止・組立」まで、お客様にワンストップサービスを提供し、単一の工程では対応できない複雑なニーズにも対応可能です。
自動車用配線端子
放熱フィン
メインコンソール用Type-Cインターフェース