精密金屬加工
整合多年的經驗利用精密加工實現高精度沖壓與壓鑄。
沖壓與壓鑄的關鍵差異
精密金屬沖壓
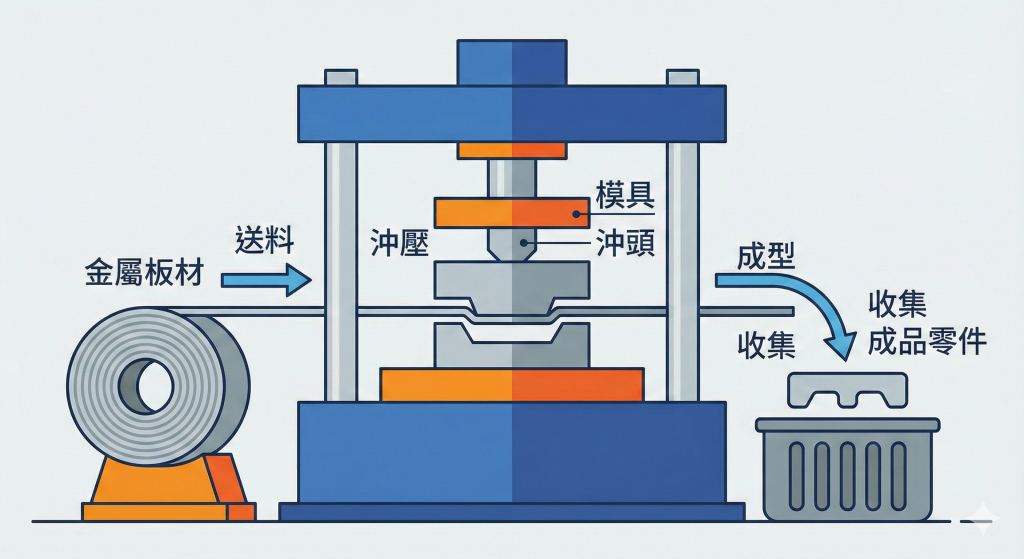
金屬沖壓(Metal Stamping) 是一種利用「沖床」和「模具」對金屬板材施加巨大壓力,使其瞬間剪裁、折彎或拉伸成型的技術。
簡單來說,它的原理就像用造型模具壓餅乾一樣,將平整的金屬片變成所需的立體形狀。由於通常在室溫下進行(冷加工),它具備生產速度極快、精確度高且品質穩定的特性,是製造汽車板金、電子零件和五金扣件最核心的工藝之一。
零件強度與韌性更佳
沖壓屬於冷加工,能保留金屬材料內部的纖維流向,甚至透過加工硬化提升強度。相比之下,壓鑄件因為是液態注入,內部容易產生微小氣孔,導致結構較脆且不適合焊接。
材料選擇更廣泛
沖壓幾乎適用於所有具延展性的金屬,包括高強度的鋼材、不鏽鋼及鈦合金;而壓鑄受限於熔點,主要只能使用鋁、鋅、鎂等低熔點合金,無法加工鋼鐵材料。
生產週期更快、成本更低
對於厚度均勻的零件,沖壓的生產速度通常以「秒」為單位(甚至每秒數件),遠快於需要冷卻時間的壓鑄製程。在大批量生產時,沖壓的單件成本通常具備顯著優勢。
精密金屬壓鑄
金屬壓鑄(Die Casting) 是一種將金屬加熱熔化成液態後,利用高壓高速注入精密模具的熱加工技術。
簡單來說,它的原理就像製作造型果凍或巧克力,待金屬液在模具內冷卻凝固後即可取出。這項工藝能製造出幾何形狀非常複雜、尺寸精密的立體零件,常用於生產汽車引擎缸體、筆記型電腦外殼及相機機身。
能實現極為複雜的 3D 立體結構
沖壓受限於「板材」的原始型態,僅能進行折彎或淺拉伸,難以製作複雜的內部構造。壓鑄則能像塑膠射出一樣,輕易製造出複雜的內腔、側面孔洞以及不規則的立體外型。
一體成型,大幅減少組裝工序
壓鑄可以將螺絲孔柱(Boss)、散熱鰭片(Fin)、加強肋(Rib)等功能結構直接與零件本體一次成型。若使用沖壓,這些結構通常需要額外焊接或鎖附其他零件才能達成,壓鑄因此能減少後續組裝成本。
壁厚設計的自由度較高
沖壓件的壁厚必須完全一致(受限於板材厚度)。而壓鑄件雖然也追求均勻,但允許在特定部位設計加厚的強固結構,或變薄以減重,設計彈性遠高於沖壓。
仕燿不只是塑膠射出,更是金屬與塑膠的整合專家。
市場通常將仕燿定位為專業的塑膠射出廠,但仕燿早已跨足高精密金屬加工領域。透過垂直整合的能力,我們能為客戶提供從「金屬件生產」到「塑膠包覆/組裝」的一站式服務,解決單一製程無法滿足的複雜需求。
| 特性 | 金屬沖壓 (Stamping) | 金屬壓鑄 (Die Casting) |
| 加工溫度 | 通常為室溫 (冷加工) | 高溫 (將金屬熔化) |
| 原材料 | 金屬板材、帶材 | 鋁錠、鋅錠 (熔融金屬) |
| 壁厚特性 | 壁厚均勻 (由板材厚度決定) | 壁厚可變 (可設計加強筋或不同厚度) |
| 幾何複雜度 | 低至中等 (受限於折彎極限) | 高 (可做複雜 3D 結構) |
| 強度 | 高 (保有金屬纖維流向) | 中 (內部可能有微氣孔,較脆) |
| 生產週期 | 極快 (秒級) | 快 (分級) |
| 後處理 | 通常較少 | 常需去毛邊、機加工 |
汽機車配線端子
散熱鰭片
主控台Type c 接口